
凌晨两点,工厂车间安静下来,正压柜里的换气声嗡嗡作响,隔爆柜的法兰面也终于凉透了。值班的兄弟倒了杯茶,顺手在群里扔了个问题:“这俩柜子,到底咋选?”
趁着夜色还没那么深,咱们就着这杯茶,把正压型(Ex p)和隔爆型(Ex d)掰开了揉碎了聊聊——毕竟,美润防爆每天打交道最多的,就是这两种柜型。
一、先说原理:它们是怎么“防爆”的?
隔爆型(Ex d)的核心思路是“关住”。柜体本身做得像金钟罩——厚壁铸件或钢板焊接,法兰面留出精密的隔爆间隙,间隙宽度通常在 0.1~0.5 mm 之间。当柜内气体被点燃、内部压力冲到几个 bar 时,火焰只能从这道窄缝挤出来,被金属壁面层层冷却,最终“出柜就灭”。国标 GB/T 3836.2 把这条路叫做“隔爆间隙熄火”。
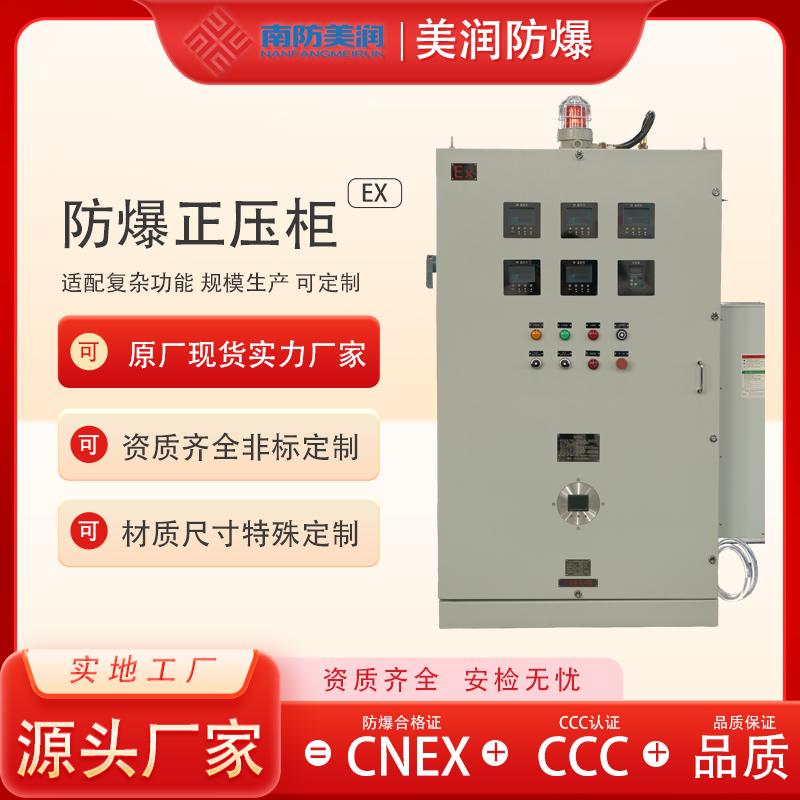
正压型(Ex p)走的是另一条路:“别让它有机会炸”。柜体本身不用那么厚(相对隔爆而言),关键是要往里灌清洁空气——通过保护气体(一般是仪表风或净化的压缩空气)持续加压,把可燃性气体“顶”出去。柜内压力始终高于柜外 50~200 Pa,一旦失压,立即断电或报警。它对应的是 GB/T 3836.5。
一句话概括:隔爆靠“扛”,正压靠“赶”。
二、优缺点对比
先上表格,一目了然:
- 原理:隔爆=承受爆炸+间隙熄火;正压=置换可燃气体+保压
- 柜体强度:隔爆高(铸件/厚板);正压相对低(薄板+密封)
- 对内部气体:隔爆允许存在可燃气体;正压运行时禁止
- 进线方式:隔爆必须用隔爆格兰/接头;正压普通格兰即可
- 维护成本:隔爆面定期打磨、测间隙;正压查管路、滤芯、压力
- 散热:隔爆靠柜壁自然散热;正压气流强制散热,效果好
隔爆柜的优势与痛点
优势:皮实耐造,对气源无依赖,断气也能扛一阵;适用于几乎所有爆炸性气体环境,尤其是氢气、乙炔这类“难伺候”的介质;行业积淀最深,IECEx / ATEX / 国内 CCC 认证体系最成熟。
痛点:重——一台 IIC 级隔爆配电柜动辄四五百公斤,吊装和楼板承重都得算;隔爆面一旦磕碰、生锈、变形,整台柜子就要返厂或报废;大电流、大体积元器件装不进去(比如大功率变频器柜);现场开孔、改线几乎不可能。
正压柜的优势与痛点
优势:柜体轻便,可装大型 PLC、变频器、软启动器;散热天生强——保护气体不停流过,元件温升低、寿命长;柜内可放发热量大的设备,对大功率场景更友好;维护主要集中在气源和过滤器,不像隔爆面那样“金贵”。
痛点:必须有可靠气源(仪表风、净化的压缩空气或氮气);气源中断就必须联动断电,逻辑要做扎实;进气管路一旦污染、堵塞,“防爆”就成“防了个寂寞”;耗气量是隐性成本。
三、什么工况选什么?
这个问题没有标准答案,但有一条粗线条的经验法则:
- 内部有大型电气元件(变频器、大容量接触器、UPS、伺服驱动) → 优先 正压柜。体积、散热、重量三件事都更好处理。
- 气源不可靠或无法提供洁净气源(偏远井站、移动设备、海上平台无仪表风)→ 优先 隔爆柜。它不需要气源也能“扛”。
- 氢气、乙炔、二硫化碳等高危介质,且设备功率不大 → 隔爆柜 更稳妥,认证更易过关。
- 粉尘环境(面粉、煤粉、铝粉等) → 两种都能上,但正压柜的“吹扫置换”对粉尘更友好,可结合 Ex pD(正压防尘)。
- 预算紧、要求快交付 → 正压柜交付周期通常更短(柜体加工少),但要算上气源系统。
四、深夜的几个真实踩坑故事
坑 1:某化工客户为了省钱,把本该用隔爆的场合用了正压,气源又没做冗余——一次空压机跳车,保护气体断了,柜内可燃气体积聚,差点出事。复盘后全部改回隔爆。
坑 2:另一家客户反过来——大型变频器非要塞进隔爆柜,结果柜子做到 1.8 米高、800 kg,吊装时把行车吊钩拉变形了。后来乖乖改成正压。
坑 3:海风侵蚀严重的沿海项目,正压柜的进气管一定要加干燥+过滤,否则几个月内过滤器就会糊死,“正压”保不住。这是正压柜在沿海最容易翻车的地方。
五、写在最后
防爆选型从来不是“哪个更好”,而是“哪个更合适”。看完原理、算完工况、掂过分量、核过气源,答案往往自己就冒出来了。
如果今晚你也在为选型发愁,欢迎把工况甩给美润防爆技术团队——把介质、元件清单、气源条件、安装位置发过来,我们帮你出一版针对性方案。深夜茶凉,但服务不凉 ☕。
—— 美润防爆技术团队 · yiex.cn
暂无评论内容